01
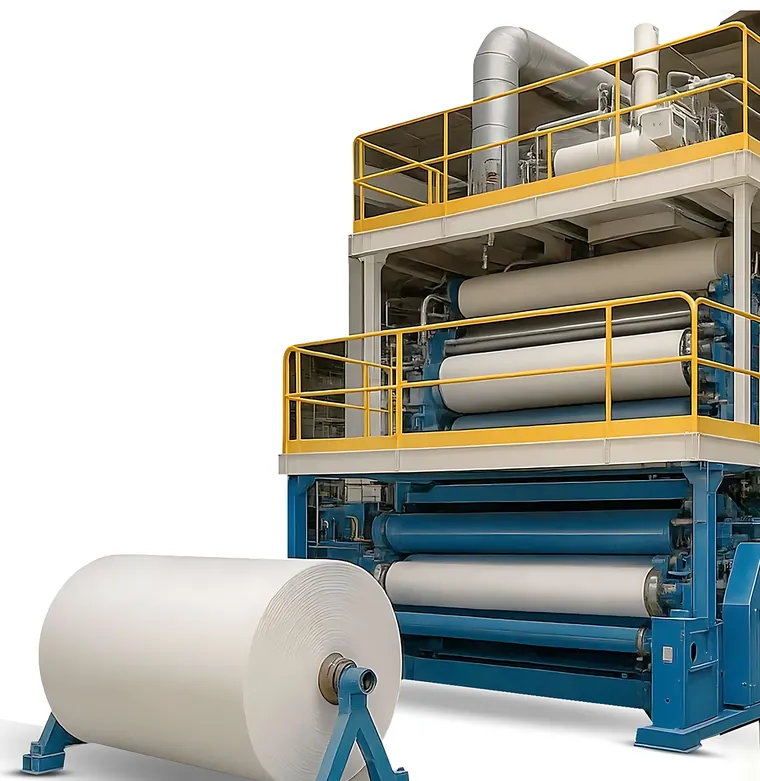
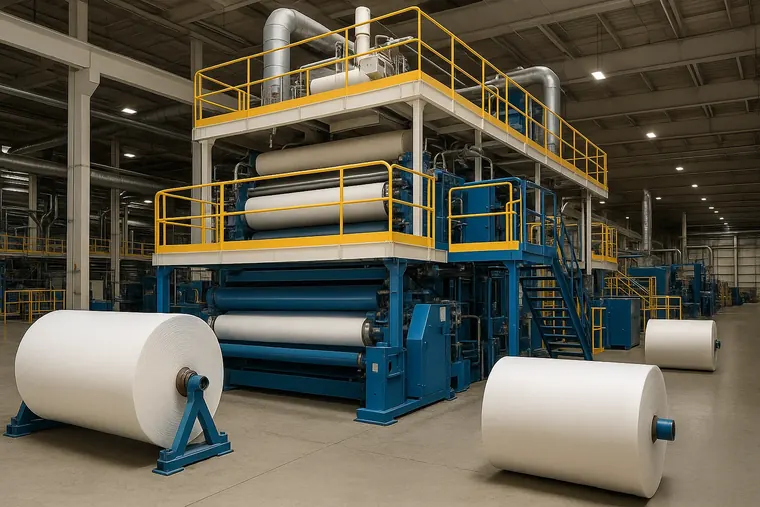
Spunbond PP
Lignes d'extrusion à 2 et 3 faisceaux. SS 10–80 g/m², SSS 8–80 g/m².
À propos
Sept procédés de formation de nappe, une transformation automatisée et un laboratoire interne dans notre usine de Surat, au Gujarat.
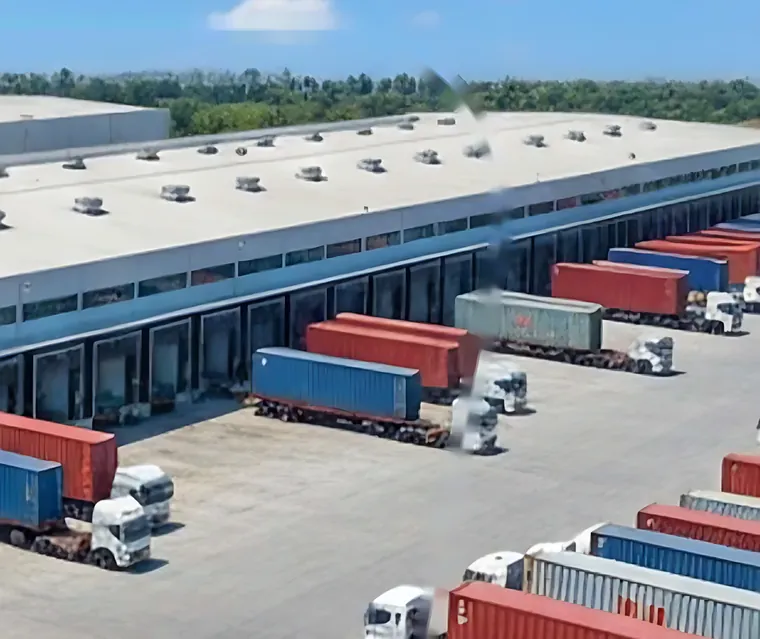
Notre site de Surat s'étend sur plus de 50 000 mètres carrés, à environ 300 km de Nhava Sheva et 500 km de Mundra. Les zones de production sont exemptes de poussière et en surpression, avec un contact humain minimal avec les rouleaux.
Les lignes sont entièrement automatisées avec inspection par caméra en ligne. La transformation est automatisée ; l'emballage est manuel pour que chaque paquet corresponde à la spécification de l'acheteur.
Au cœur du non-tissé
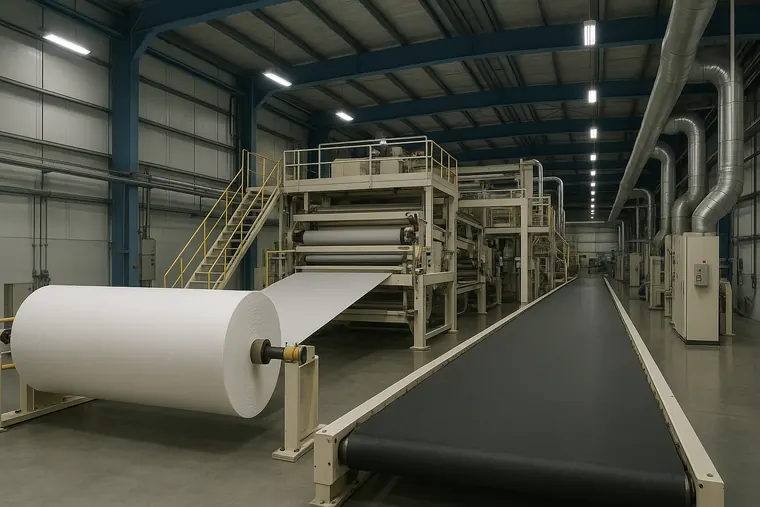
Un non-tissé SSMMS enferme de fines microfibres meltblown entre des filaments spunbond résistants. Chaque couche est produite sur nos propres lignes, puis liée thermiquement en une seule nappe.
Lignes d'extrusion à 2 et 3 faisceaux. SS 10–80 g/m², SSS 8–80 g/m².
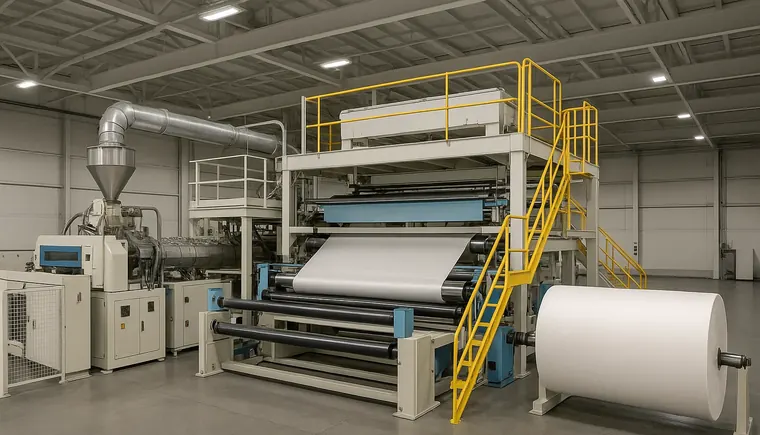
Liage à plat ou par points, 5–150 g/m².
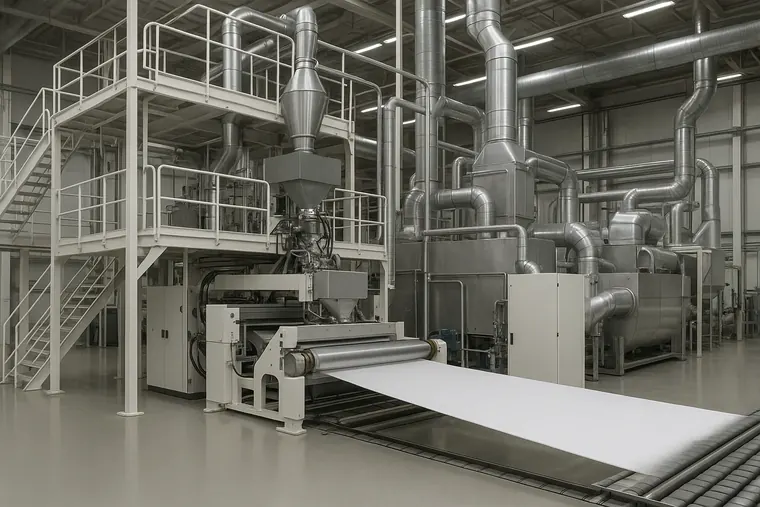
Nappes de microfibres PP, PET et PBT de moins de 10 µm.
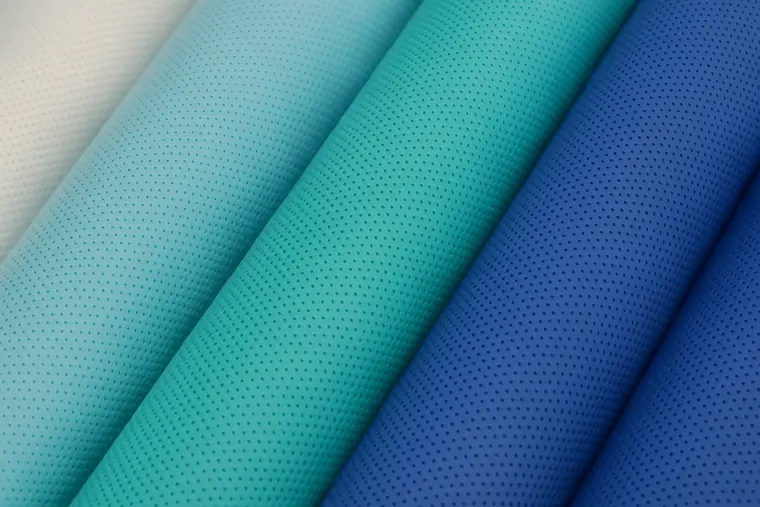
Spunmelt à trois et cinq faisceaux.
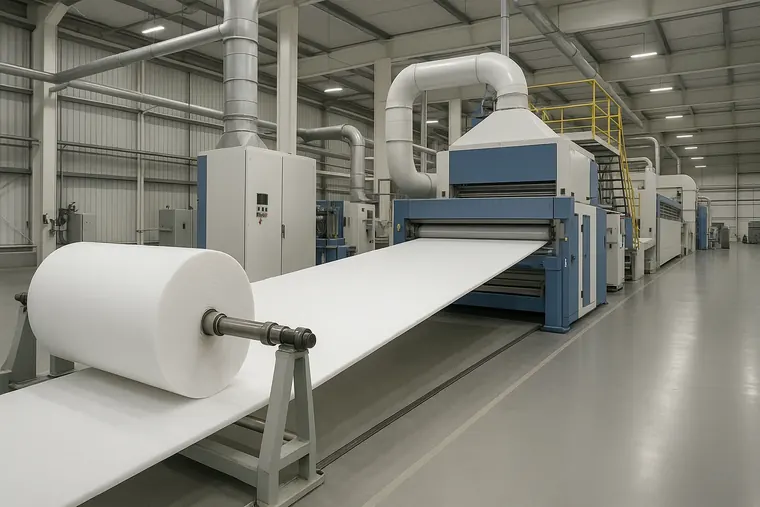
Non-tissé doux et gonflant, 12–70 g/m².
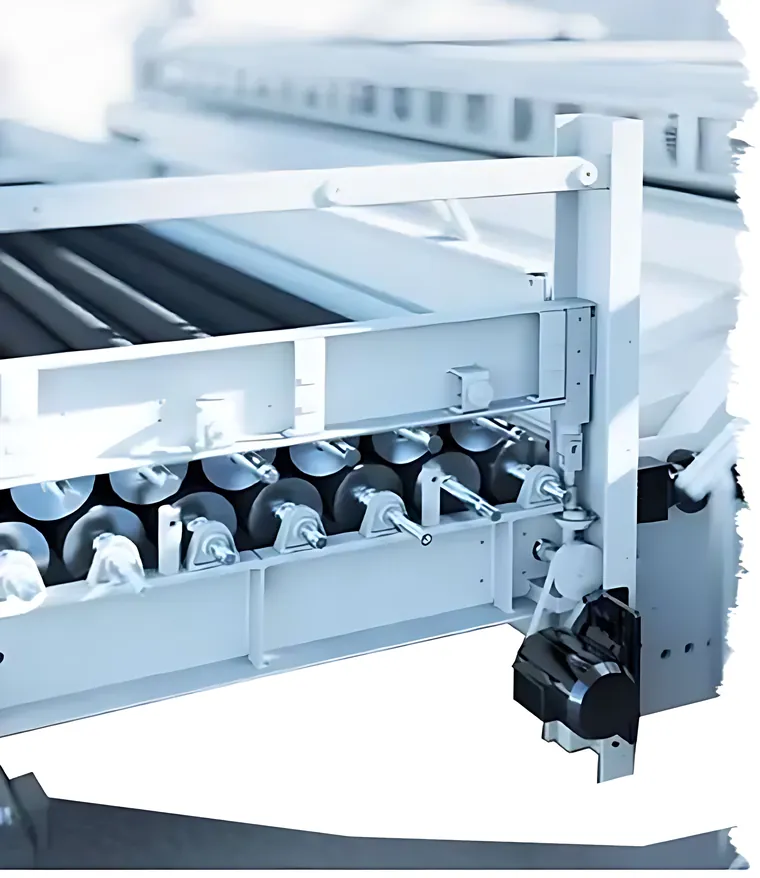
Feutres cardés voie sèche, 60–2 000 g/m².
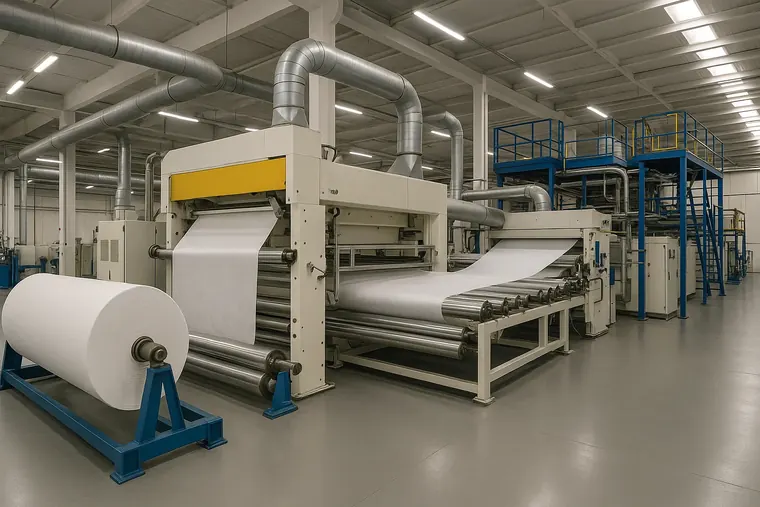
Mélanges polyester, viscose, coton, Tencel et bambou.
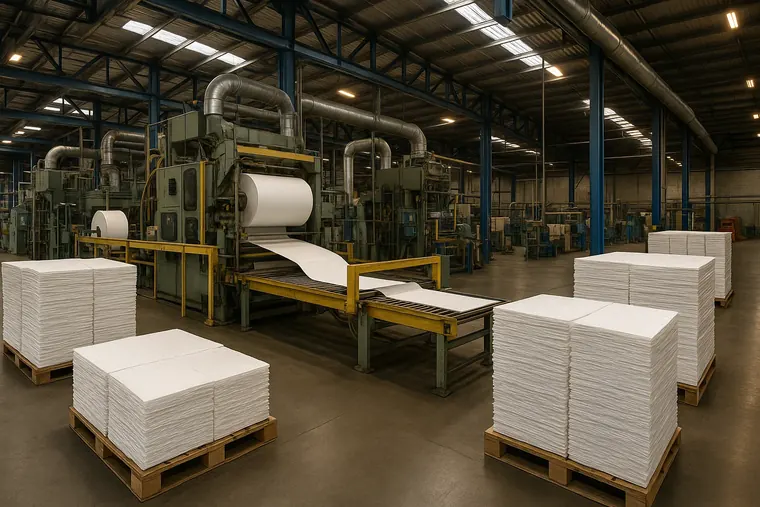
Découpe, perforation, soudure ultrasonique et emballage export.
Grammage contrôlé sur toute la largeur de chaque rouleau.
Capacité et vitesse d'absorption pour chaque qualité d'absorbant.
Résistance sens machine et sens travers.
Temps de pénétration du liquide pour les non-tissés hygiène et médicaux.
Envoyez une spécification, une photo d'échantillon ou le produit que vous achetez aujourd'hui. Nous répondons par des questions, des échantillons ou un prix par conteneur.